Двухшнековый экструдер для полимеров
Видео
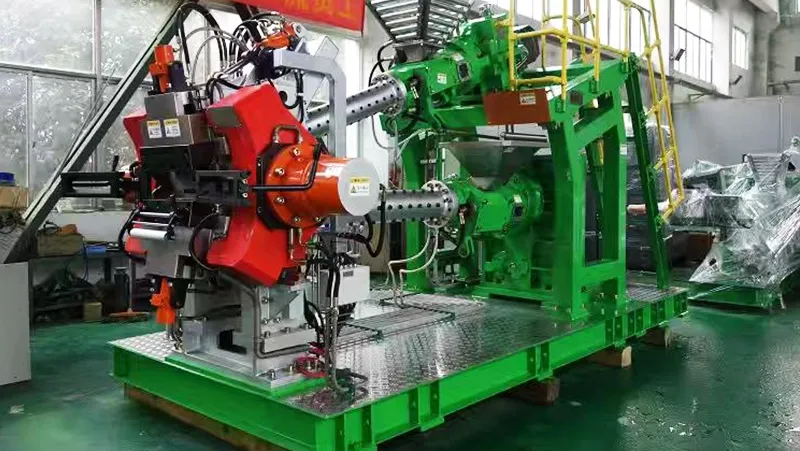
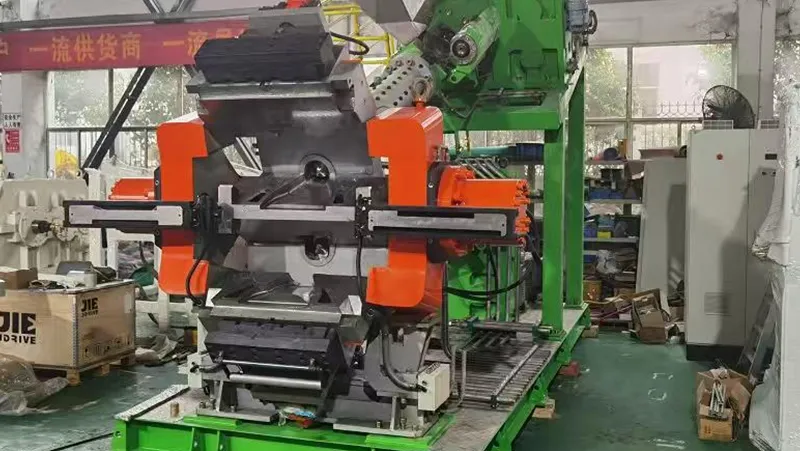
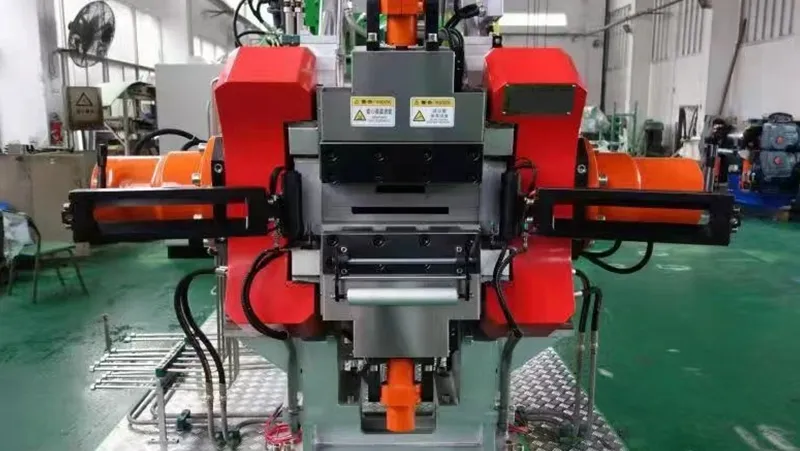
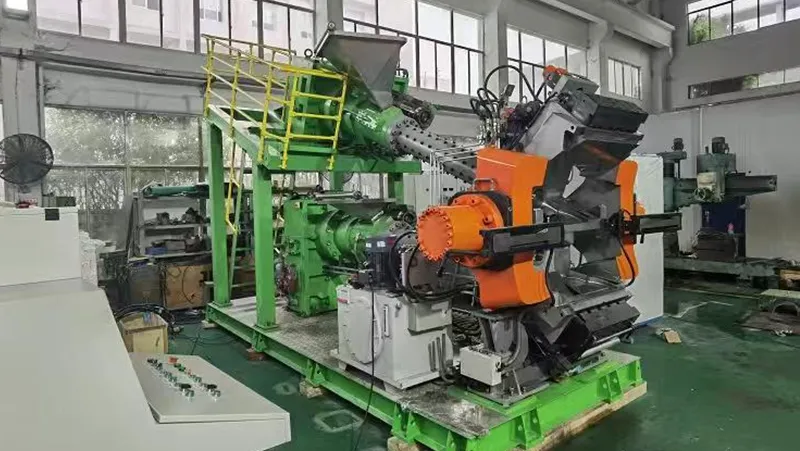
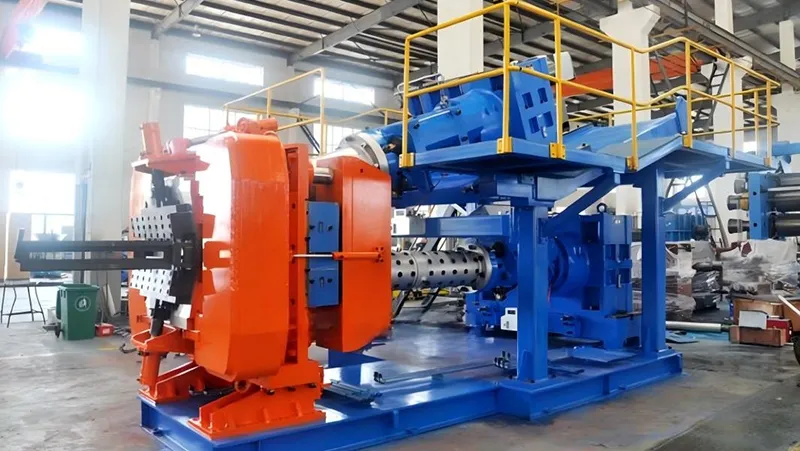
Двухшнековые экструдеры применяются для производства протектора шин и иных резиновых основ, при изготовлении которых требуется совмещение двух резиновых смесей в рамках единого процесса экструзии. В условиях автоматизированного производства шин такое решение обеспечивает повышенный контроль геометрии профиля протектора и стабильность соединения (адгезии) двух компонентов в структуре изделия.
Технические характеристики
| Модель | |
|
|
|
|
|
|
| |
|
|
|
|
|
|
|
| Диаметр шнека (мм) | 250/200 | 250/150 | 200/150 | 250/200 | 200/150 | 150/120 | 120/90 |
| Соотношение длинны к диаметру | 4.5/4.5 | 8/16 | 8/16 | 16/16 | 16/16 | 16/14 | 14/14 |
| Макс. скорость шнека (об/мин) | 57.6/56.6 | 40/43 | 50/43 | 26/33 | 33/43 | 43/50 | 50/60 |
| Разгрузочное отверстие бункера (мм) | 280x205 / 230x240 | 365x300 / 200x120 | 365x300 / 200x120 | 340x190 / 260x152 | 260x152 / 200x120 | 200x120 / 160x100 | 160x110 / 120x80 |
| Штырьковые ряды | - | 10 | 10 | 12/12 | 12/10 | 10/10 | 10/8 |
| Штырей в ряд | - | 8 | 8 | 12/10 | 10/8 | 8/6 | 6/6 |
| Модель экструзионного мотора | Z4-250-31 / Z4-250-11 | Z4-250-41 / Z4-250-41 | Z4-250-12 / Z4-250-41 | Z4-355-12 / Z4-280-32 | Z4-280-32 / Z4-250-41 | Z4-250-41 / Z4-225-11 | Z4-225-11 / Z4-250-41 |
| Мощность (кВт) | 132/110 | 220/220 | 160/220 | 450/315 | 315/220 | 220/110 | 110/55 |
| Зоны циркуляции горячей воды | - | 9 | 7 | 9 | 9 | 8 | 7 |
| Общая мощность системы циркуляции горячей воды (кВт) | - | 144 | 128 | 152 | 128 | 92 | 84 |
| Размеры (Д × Ш × В) (мм) | 4836x2150x1915 | 6650x8400x4200 | 6971x7116x3640 | 8750x3520x4800 | 6250x5800x4400 | 5100x4600x3500 | 4200x2500x2800 |
| Масса (т) | 19.5 | 33 | 32 | 53 | 40 | 30 | 20 |
| Макс. производительность (кг/ч) | 3500/1800 | 3500/1500 | 2600/1500 | 3600/2600 | 2600/1500 | 1500/800 | 800/360 |
Функции
- Встроенная система коэкструзии обеспечивает получение протектора с более точными геометрическими размерами и повышенной плотностью структуры.
- Доступны различные конфигурации оборудования, в том числе двухпоточные экструдеры с холодной подачей и экструдеры с комбинированным холодо-горячим питанием. В зависимости от выбранной конфигурации экструдер может комплектоваться жестким зубчатым редуктором, гидравлической формующей головкой, а также системами контроля температуры и давления.
- Поддержание температурного режима осуществляется автоматически посредством системы циркуляции подогретой воды, а стабилизация режима работы обеспечивается за счет регулирования частоты вращения привода постоянного тока.
- Для конфигураций с двойным горячим питанием применяется механическая формующая головка. Выбор типа регулирования скорости (AC или DC) производится в соответствии с технологическими требованиями производства.
- Дуплексный экструдер может быть спроектирован в различных исполнениях с учетом специфики выпускаемой продукции и особенностей технологического процесса.