Видео
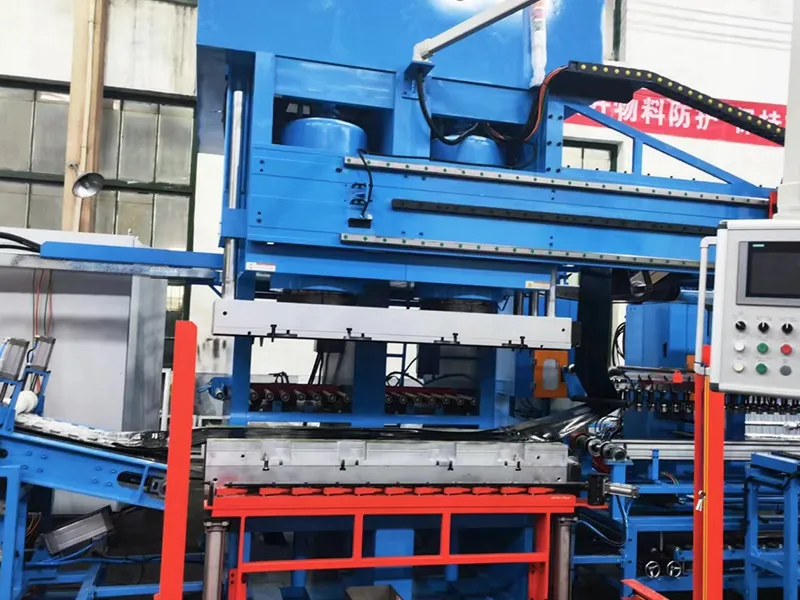
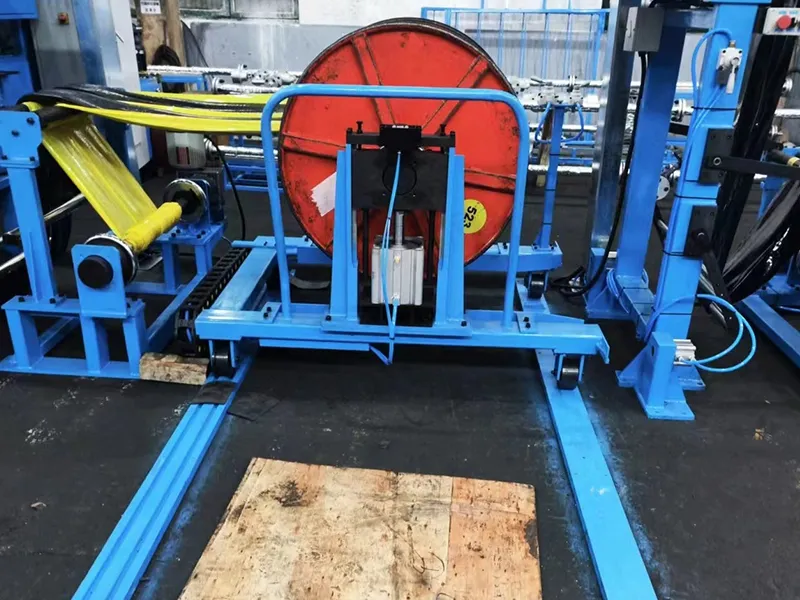
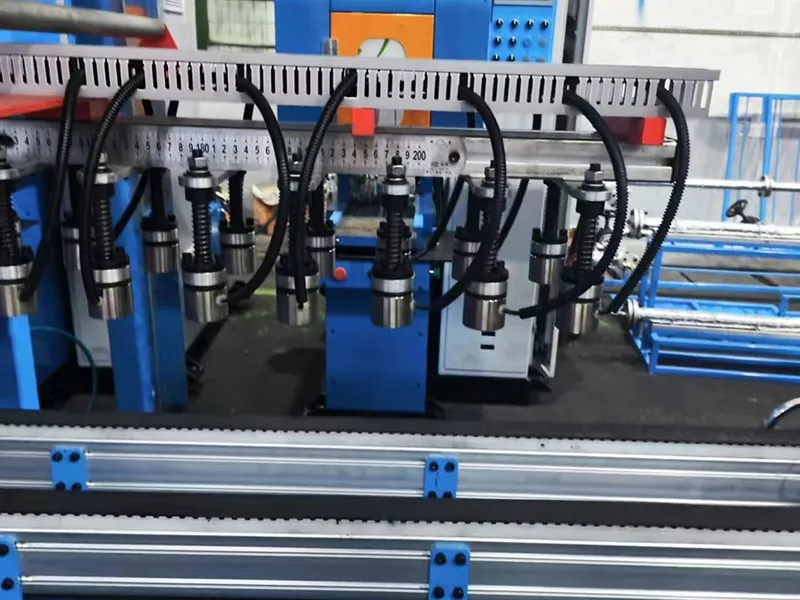
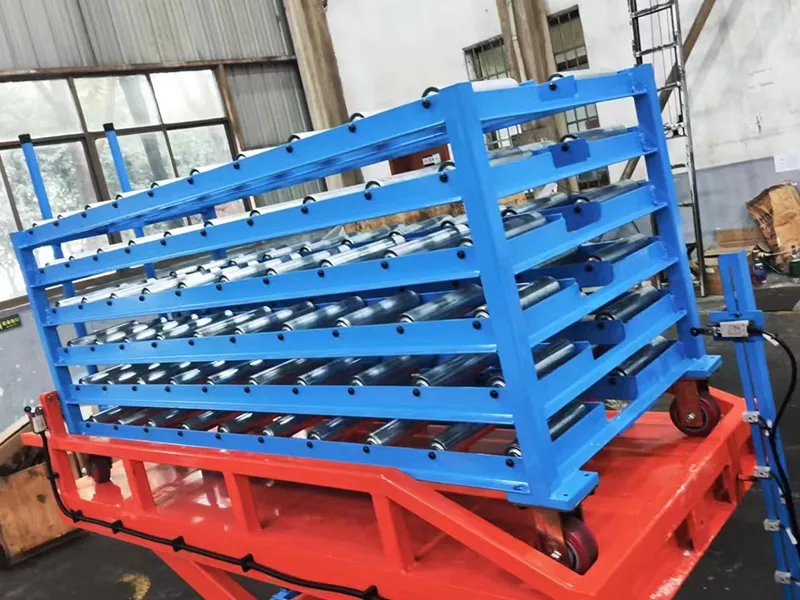
Пресс для производства резиновых гусениц
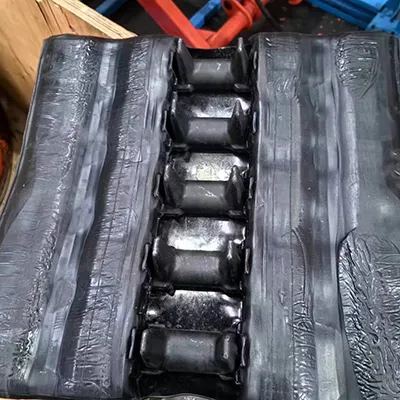
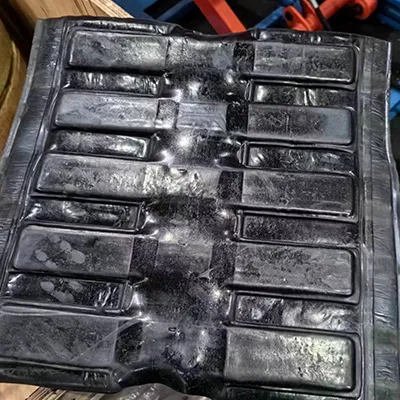
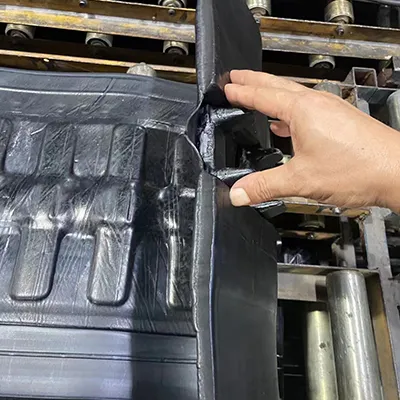
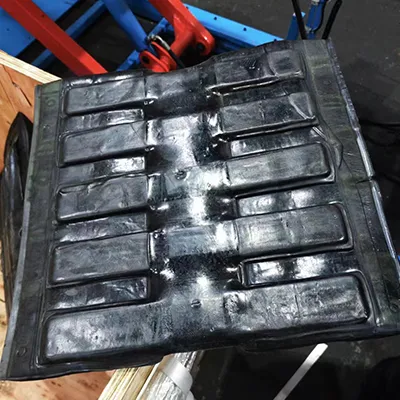
Для повышения эффективности производства перед вулканизацией используют машины предварительной сборки резиновых гусениц. Они спрессовывают нижний лист резины, металлические сердечники и средний лист резины в заготовку для гусеницы. После подготовки заготовки можно сразу подавать ее на пресс для вулканизации, что сокращает время производства.
Samples
Технические характеристики
| Зажимной узел | ||
| Усилие зажима пресс-формы | кН | 3600 |
| Давление гидравлической системы | МПа | 20 |
| Диаметр цилиндра пресс-формы | мм | 380 |
| Количество цилиндров пресс-формы | шт | 2 |
| Макс. ход пресс-формы | мм | 600 |
| Макс. открытие | мм | 700 |
| Мин толщина пресс-формы | мм | 100 |
| Размер плиты пресса | мм | 2000 × 700 |
| Ширина формованного резинового покрытия | мм | 300–500 |
Функции
- Обработка металлических стержней осуществляется автоматически, включая захват, расстановку и транспортировку.
- Резиновые листы автоматически разматываются в процессе формования.
- Резиновые листы и железные сердечники автоматически прижимаются друг к другу, образуя предварительно собранный корпус гусеницы.
- Предварительно отформованные резиновые дорожки автоматически обрезаются после прессования.
- Взвешивание и транспортировка также осуществляются автоматически после предварительного формования.