Станок для сборки радиальных покрышек
Станок для производства радиальных покрышек с двумя стадиями сборки
Станок для первой стадии сборки покрышек для автомобилей и легковых грузовых машин
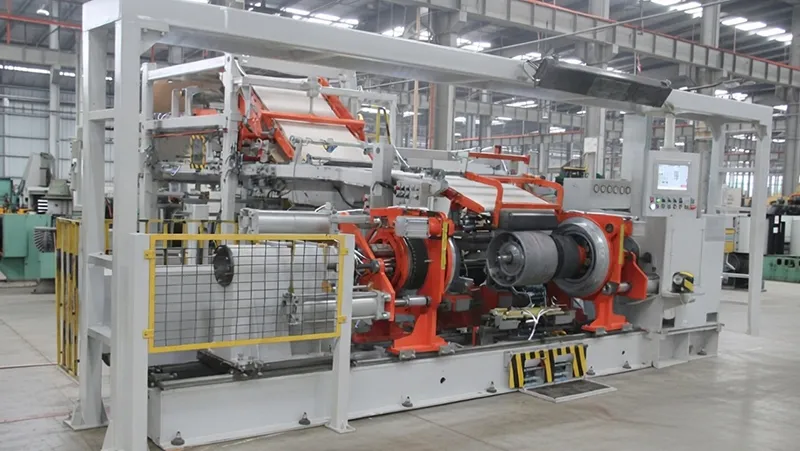
Допустимые размеры шин (дюймы): 12–16", 15–18", 16–20", 20–24", 26–30"
Оборудование первичной сборки
- ПЛК-управление и сенсорная система HMI осуществляет настройку параметров, хранение рецептур, мониторинг процессов, а также диагностику ошибок.
- Система сервопривода переменного тока обеспечивает автоматическое измерение длины и резку внутренней облицовки, слоев и боковых стенок. Затем предварительно ламинированные компоненты могут быть нанесены на строительный барабан за один шаг.
- Компоненты шин наносятся на барабан автоматически на первом этапе сборки.
- Устройства пальцевого заворота и заворота с диафрагмой обеспечивают повышение стабильности и повторяемости процесса формирования каркаса шины.
- Система подачи обеспечивает автоматическое измерение длины и резку заготовки, а также автоматическую коррекцию выравнивания для более точного центрирования компонентов.
- Для размотки материала применяется частотно-регулируемый привод, обеспечивающий стабильность подачи и снижающий растяжение и деформацию полотна.
- Станок для первой стадии сборки шины изготовлен в рамках системы менеджмента качества по стандарту ISO 9001, оснащен полным комплектом средств защиты и соответствует требованиям сертификации CE.
Станок для второй стадии сборки покрышек для автомобилей и легковых грузовых машин
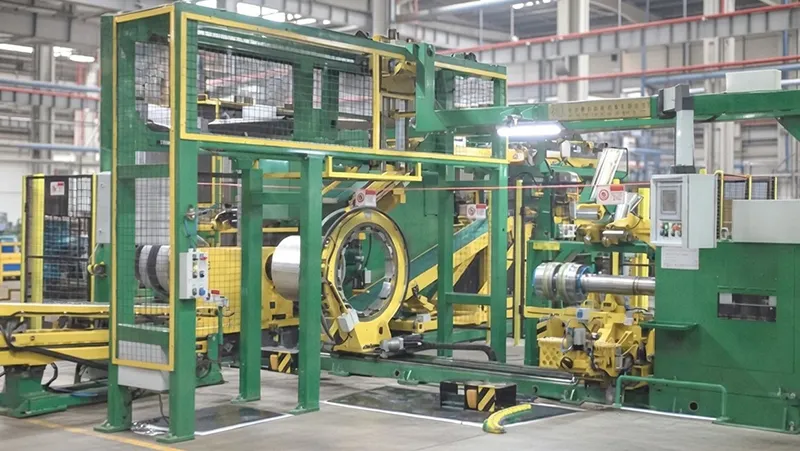
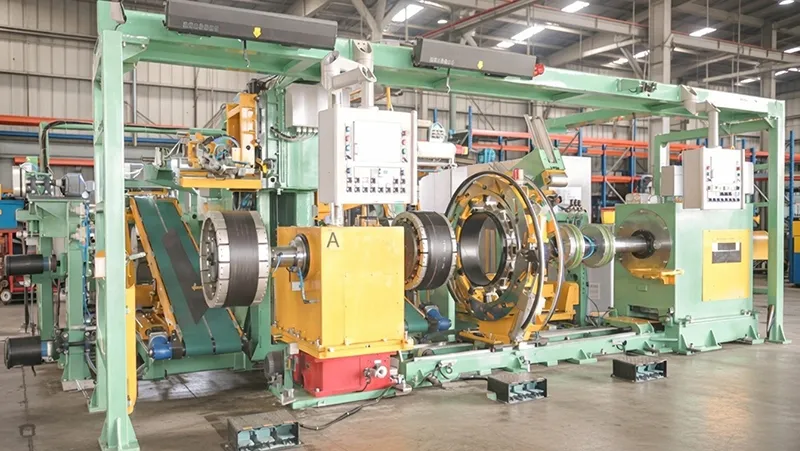
Допустимые размеры шин (дюймы): 12–16", 15–18", 16–20", 20–24", 26–30"
Оборудование вторичной сборки
- Второй этап сборки управляется ПЛК системой, в то время как система HMI предоставляет возможность задачи параметров, хранения данных, мониторинга процесса и диагностики ошибок.
- Материал конвейерной ленты подвергается автоматическому измерению и резке. Система коррекции на базе ПЗС-камеры (CCD) обеспечивает точное центрирование ленты при её наложении.
- Для нанесения спирального наложения слоёв на этапе второй стадии сборки применяется устройство спиральной намотки типа JLB.
- Материал протектора подаётся с рулона, автоматически отрезается до требуемой длины и подвергается обрезке ультразвуковым ножом перед нанесением.
- Для размотки материала применяется частотно-регулируемый привод, обеспечивающий повышенную стабильность подачи и снижающий растяжение и деформацию полотна.
- Вторая стадия сборки осуществляется на установке с трёхбарабанной компоновкой, включающей два барабана типа B&T и один формующий барабан.
- В качестве опционального оснащения может быть предусмотрено автоматическое устройство загрузки и выгрузки шин, предназначенное для сокращения количества требующихся операций проведенных вручную.
- Двухстадийная машина сборки шин изготовлена в рамках системы менеджмента качества по стандарту ISO 9001 и оснащена полным комплектом средств защиты; оборудование имеет сертификат соответствия CE.